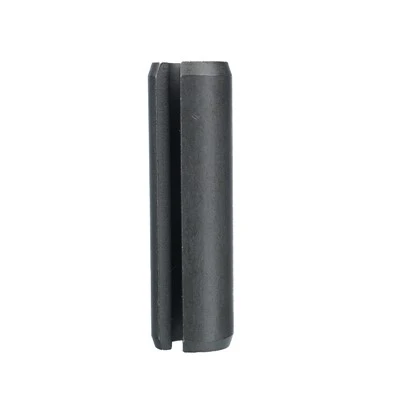
ข้อมูลจำเพาะ
|
พารามิเตอร์ |
ข้อมูลจำเพาะ |
|---|---|
|
มาตรฐาน |
มาตรฐาน DIN EN ISO 13337:2009 |
|
ประเภทสินค้า |
สลักสปริงแบบ Slotted งานเบา |
|
ออกแบบ |
ตัวถังทรงกระบอกมีช่องตามยาว |
|
เส้นผ่านศูนย์กลางที่กำหนด |
2–50 มม |
|
เส้นผ่านศูนย์กลางมาตรฐาน |
2, 2.5, 3, 3.5, 4, 4.5, 5, 6, 8, 10, 12, 13, 14, 16, 18, 20, 21, 25, 28, 30, 35, 40, 45, 50 mm |
|
วัสดุ |
เหล็ก, สแตนเลสออสเทนนิติก, สแตนเลสมาร์เทนซิติก |
|
ความยาว |
ความยาวมาตรฐานตามมาตรฐาน ISO 13337 |
|
ความอดทนต่อความยาว |
L น้อยกว่าหรือเท่ากับ 10 มม.: ±0.25 มม.; 10 < L น้อยกว่าหรือเท่ากับ 50 มม.: ±0.5 มม.; 50 < L น้อยกว่าหรือเท่ากับ 200 มม.: ±0.75 มม |
|
พิกัดความเผื่อของรูที่แนะนำ |
H12 |
|
สภาพพื้นผิว |
เคลือบผิวอย่างเป็นธรรมชาติด้วยสารหล่อลื่นป้องกัน เว้นแต่จะตกลงเป็นอย่างอื่น |
|
การทดสอบกำลังรับแรงเฉือน |
ตามมาตรฐาน ISO 8749 |
|
การปรับแต่ง |
ข้อกำหนดด้านวัสดุและผลิตภัณฑ์อื่น ๆ ตามข้อตกลง |
แรงเฉือนและประสิทธิภาพการรับน้ำหนัก
แรงเฉือนสองเท่า
มาตรฐานระบุข้อกำหนดกำลังรับแรงเฉือนสองเท่าขั้นต่ำสำหรับขนาดและวัสดุของพินที่เกี่ยวข้อง ค่าเหล่านี้ช่วยให้วิศวกรประเมินความเหมาะสมของพินสำหรับข้อต่อทางกล
การเลือกโหลดตามเส้นผ่านศูนย์กลาง
โดยทั่วไปเส้นผ่านศูนย์กลางของพินที่ใหญ่กว่าจะให้ความต้านทานแรงเฉือนได้ดีกว่า อย่างไรก็ตาม การเลือกขั้นสุดท้ายควรพิจารณาถึงความแข็งแรงของส่วนประกอบการผสมพันธุ์และความหนาของวัสดุที่มีอยู่ด้วย
ข้อควรพิจารณาในการออกแบบร่วมกัน
การจัดตำแหน่งรู พื้นผิวรองรับ ระยะห่างของส่วนประกอบ และการกระจายโหลดอาจส่งผลต่อประสิทธิภาพการทำงานจริง ข้อต่อที่ออกแบบอย่างเหมาะสมจะช่วยลดการโหลดที่ไม่สม่ำเสมอและความล้มเหลวของพินก่อนวัยอันควร
การตรวจสอบเฉพาะแอปพลิเคชัน
สำหรับชิ้นส่วนที่ต้องรับแรงกด การกระแทก หรือการสั่นสะเทือนซ้ำๆ ผู้ซื้อควรประเมินสภาพการทำงาน นอกเหนือจากข้อกำหนดการรับแรงเฉือนขั้นต่ำของมาตรฐาน
การตรวจสอบคุณภาพและความสม่ำเสมอในการผลิต

การตรวจสอบมิติ
ตรวจสอบเส้นผ่านศูนย์กลางที่กำหนด ความยาวพิน ขนาดที่เกี่ยวข้องกับร่อง รูปทรงการลบมุม และพิกัดความเผื่อที่เกี่ยวข้องตามข้อกำหนดที่ตกลงกันไว้

การตรวจสอบวัสดุ
ยืนยันประเภทวัสดุที่ระบุและข้อกำหนดวัสดุที่เกี่ยวข้อง ในกรณีที่จำเป็น สามารถตกลงเรื่องเอกสารประกอบวัสดุก่อนการผลิตได้

การตรวจสอบคุณภาพการมองเห็น
ตรวจสอบรอยแตกร้าว เสี้ยน การเสียรูป และข้อบกพร่องของพื้นผิวที่มองเห็นได้ ซึ่งอาจส่งผลต่อประสิทธิภาพการจัดการ การใส่ หรือการประกอบ

การทดสอบทางกลและการควบคุมแบทช์
หากระบุไว้ ให้ตรวจสอบสมรรถนะทางกลโดยใช้วิธีทดสอบที่เกี่ยวข้องและเกณฑ์การยอมรับที่ตกลงกันไว้ บันทึกการระบุแบทช์และการตรวจสอบสามารถรองรับการตรวจสอบย้อนกลับและคำสั่งซื้อซ้ำได้
คำถามที่พบบ่อย
ฉันจะเลือกความยาวที่ถูกต้องของหมุดสปริงแบบ slotted ได้อย่างไร?
ความยาวที่ต้องการขึ้นอยู่กับความหนาของส่วนประกอบที่จะต่อ พื้นที่การติดตั้งที่มีอยู่ และหมุดจำเป็นต้องอยู่ในแนวราบหรือขยายเกินพื้นผิวส่วนประกอบหรือไม่ ตรวจสอบแบบประกอบและขนาดมาตรฐานที่เกี่ยวข้องก่อนสั่งซื้อ
สามารถติดตั้งหมุดสปริงแบบ slotted ในรูตันได้หรือไม่?
ได้ โดยที่รูมีความลึกเพียงพอ และวิธีการติดตั้งทำให้หมุดไปถึงตำแหน่งที่ต้องการ ความลึกของรูควรคำนึงถึงความยาวของพินและพื้นที่ที่จำเป็นสำหรับการสอดอย่างเหมาะสม การออกแบบการประกอบควรคำนึงถึงวิธีการถอดหมุดออกหากต้องการการบำรุงรักษาในอนาคต
หมุดสปริงแบบ slotted ISO 13337 จำเป็นต้องมีรูเกลียวหรือไม่?
ไม่ โดยทั่วไปหมุดสปริงแบบ slotted จะถูกติดตั้งในรูธรรมดาที่มีขนาดเหมาะสม โครงสร้างยืดหยุ่นสร้างการสัมผัสในแนวรัศมีกับผนังรู ดังนั้นปกติแล้วไม่จำเป็นต้องใช้ด้ายในการยึด
หมุดสปริงแบบ slotted สามารถแทนที่หมุดเดือยได้หรือไม่?
ไม่ใช่ในทุกแอปพลิเคชัน หมุดสปริงแบบมีร่องให้การยึดที่ยืดหยุ่น ในขณะที่หมุดเดือยแบบแข็งมักถูกเลือกเมื่อต้องการตำแหน่งที่เข้มงวดและการควบคุมตำแหน่งที่ปิด ตัวเลือกขึ้นอยู่กับความคลาดเคลื่อนของการจัดแนว การออกแบบข้อต่อ การโหลด และการเสียรูปแบบยืดหยุ่นเป็นที่ยอมรับหรือไม่
ป้ายกำกับยอดนิยม: iso 13337 หมุดสปริง slotted ประเทศจีนผู้ผลิตหมุดสปริง slotted iso 13337 ซัพพลายเออร์ โรงงาน